


Jemný
Jemný
Jemný
Jemný
Jemný
Jemný
Jemný
Jemný
Jemný
Lisování plexiskla je tváření za tepla – a výběr materiálu je na prvním místě
Plexisklo, obecný název pro akrylátovou desku PMMA, je termoplast, který se při zahřátí stává poddajným a po ochlazení si drží svůj nový tvar. Tato jediná vlastnost z něj činí jeden z nejshovívavějších materiálů pro projekty ručního tvarování, od čelních skel motocyklů a stojanů na displeje až po zakázkové difuzory osvětlení a kryty strojů. Samotný způsob formování není složitý: plech nahřejte, vytvarujte přes formu, nechte vychladnout. Část, která způsobuje většinu poruch, je výběr špatného materiálu nebo vytlačení teploty mimo bezpečnostní okno. Než tedy sáhnete po horkovzdušné pistoli, rozhodněte se, jaký typ akrylu vlastně potřebujete. Mezi typické součásti patří displeje v místě prodeje, ochranné kryty strojů, kryty lamp a ochranná okna – všechny tvary začínají jako plochý plech a svou geometrii získávají teplem.
U každého lisovacího projektu záleží více než na značce na rozdílu litý versus extrudovaný. Litý akrylát nabízí o něco lepší optickou čirost a chemickou odolnost, ale extrudovaný plech má obvykle konzistentnější tloušťku a měkne rovnoměrněji, což z něj činí materiál snadnější pro ohýbání a tvarování. Pokud stavíte jednorázový zakřivený panel nebo prototyp skříně, začněte s průhledný extrudovaný PMMA list optické kvality ; poskytuje stabilní chování při tváření a čistý povrch. Pro hlubší srovnání obou výrobních cest je naše Průvodce materiálem PMMA pokrývá vlastnosti, které musíte před objednávkou zkontrolovat.
 Transparentní vytlačované světlo z PMMA pro široké použití s vysokým jasem pro široké použití G Jemný je vysoce jasný a širokoaplikovaný PMMA transparentní vytlačovaný světlovodný plech Dodavatelé a výrobci, velkoobchod... Zobrazit produkt →
Teplotní rozsahy, které jsou pro akrylát skutečně důležité
Akryl netaje náhle jako zmrzlina; prochází fází měknutí. Pod zhruba 100 °C je stále sklovitý a při nuceném ohybu praskne nebo praskne. Praktické tvarovací okno se nachází mezi 150 °C a 180 °C (asi 300 až 355 °F). V rámci tohoto rozsahu lze plech ohýbat, roušky nebo vakuově tvarovat bez ztráty kvality povrchu. Nad 190 °C se objevují bublinky a bělení, protože materiál začíná degradovat. Různí dodavatelé uvádějí mírně odlišná čísla, ale princip je stejný: tvarujte uprostřed okna a udržujte teplo rovnoměrně.
Formovací okno v praxi
Udržujte plech při cílové teplotě dostatečně dlouho, aby teplo proniklo v celé tloušťce, a poté pracujte rychle, dokud je stále ohebný. Infračervený teploměr odstraňuje dohady: namiřte jej na povrch plechu a počkejte, dokud se údaj neusadí ve formovacím okně, než začnete ohýbat. Povrch, který vypadá jako připravený, není stejný jako prohřátý plech, a to je místo, kde většina amatérských pokusů selhává.
Proč tloušťka mění matematiku
Silnější materiál uchovává více tepla a potřebuje více času k dosažení tvarovací teploty. 2mm plech může být hotový za pár minut, zatímco 6mm plech může potřebovat několik minut stálého ohřevu. Protažením silného plechu vznikne měkký povrch a jádro, které je stále tuhé – výsledkem je ohnutá hrana s trhlinami způsobenými napětím. Stejná logika platí pro ohřívače pásů: zvyšte dobu ohřevu s tloušťkou a zkontrolujte, zda je změkčená zóna dostatečně široká pro požadovaný poloměr ohybu.
| Podmínka | Teplota | Co se stane |
|---|---|---|
| Skleněný přechod | ~105 °C | Plech začíná měknout, ale stále odolává ohýbání |
| Tvořící okno | 150–180 °C | Ideální řada pro ohýbání, roušky a vakuové tvarování |
| Přehřívání | Nad 190 °C | Bublinky, bělení a trvalé poškození povrchu |
Tři spolehlivé způsoby lisování plexiskla
Vyberte metodu podle tvaru, který potřebujete, ne podle toho, co vypadá působivě. Ostré rohy vyžadují zahřívání linky; hladké křivky vyžadují celoplošné vytápění; hluboké, opakovatelné části vyžadují vakuové tvarování.
Ohýbání čáry pro ostré a čisté rohy
Pásový ohřívač nebo fokusovaná horkovzdušná pistole ohřívá jeden úzký pás listu. Jakmile pás změkne, složíte list do cílového úhlu a podržíte jej, dokud nevychladne. Protože akryl po vychladnutí lehce pruží, přehněte se o několik stupňů; s praxí se dozvíte, jakou tloušťku plechu a šířku ohřívače požadujete. Tato technika vytváří ostré rohy pod úhlem 90 stupňů bez zahřívání zbytku dílu, a proto zůstává standardem pro stojany na displeje, kryty světel a čelní skla motocyklů.
Tvarování roušek pro křivky a kupole
Chcete-li získat zakřivený tvar, zahřejte celý plech v troubě nebo pod širokým infračerveným zdrojem a poté jej položte na formu – dřevěnou baňku, formovač pěny nebo dokonce kuchyňskou mísu. Gravitaci a lehký tlak odvedou svou práci. Plech ochlazuje do obrysu formy a ořezávací fréza začistí okraje. Pro hlubší křivky nechte plech před kontaktem propadnout vlastní vahou; přitlačením dolů, dokud je ještě příliš chladné, se v rozích vytvoří tenké skvrny.
Vakuové tvarování pro složité, opakovatelné díly
Vakuové tvarování táhne zahřátý plech dolů na detailní formu pomocí atmosférického tlaku, čímž se mnohem lépe reprodukují žebra, podříznutí a texturované povrchy než ruční tvarování. Je to metoda, která stojí za kryty zařízení, automobilovými součástmi a ochrannými kryty – a je to místo, kde tento proces přestává být koníčkem a začíná vyžadovat správné nástroje a řízení teploty. Jakmile dosáhnete této fáze, tolerance tloušťky materiálu se stane kritickou; náš průvodce plastovými fóliemi pro značení a LED aplikace vysvětluje, proč se akryl s řízenou měrou chová mnohem předvídatelněji než odřezky z řemeslných prodejen.
| Metoda | Nejlepší pro | Vybavení | Typický výsledek |
|---|---|---|---|
| Ohýbání čáry | Ostré úhly, krabice, čelní skla | Pásový ohřívač nebo fokusovaná horkovzdušná pistole | Ostré, rovné zatáčky |
| Formování roušky | Zakřivené panely, kopule, přístřešky | Trouba nebo infrazářič plus forma | Hladké složené křivky |
| Vakuové tvarování | Hluboké části, žebra, texturované detaily | Vakuový formovač a forma | Opakovatelné výrobní díly |
Krok za krokem: Tvarování plexisklového panelu přes formu
Začněte s čistým, suchým plechem a formou, která odolá tvarovací teplotě. Dřevo a vysokoteplotní pěny fungují dobře; lamináty a lakované povrchy se mohou lepit. Před zahřátím odstraňte obě ochranné fólie.
- Akrylovou desku ořízněte zhruba na požadovanou velikost pilou nebo CNC řezačkou a ponechte malou rezervu pro oříznutí.
- Troubu předehřejte na 160 °C (320 °F) a plech položte na plochý plech vyložený snímacím papírem.
- Zahřívejte, dokud se plech vlastní vahou neprověsí a při testování prstem v rukavici se nebude cítit pružný – obvykle několik minut u plechu o tloušťce 2–4 mm.
- Zvedněte horký plát na formu a nechte jej usadit přes obrys, jemně tlačte od středu směrem ven.
- Držte díl, dokud nevychladne pod zhruba 60 °C; příliš rychlé ochlazení vytváří vnitřní pnutí a pozdější popraskání.
- Ořízněte okraje, poté obruste a vyleštěte čáru řezu, pokud bude hrana viditelná.
Dvě praktické připomínky: vždy, když manipulujete s horkým akrylem, noste žáruvzdorné rukavice a udržujte pracovní prostor větraný. PMMA při zahřívání uvolňuje malé množství páry; při typických amatérských teplotách a krátkých expozičních časech je riziko nízké, ale čistý vzduch je nesporným zvykem.
Pět chyb, které zničí většinu prací na lisování akrylu
Většina neúspěšných dílů selže stejnými pěti způsoby. Naučte se je rozpoznat, než ztratíte list.
- Přehřívání povrchu, zatímco jádro zůstává studené. Vnější strana bublá a bělá, zatímco vnitřek je stále tuhý, což vytváří slabý, popraskaný ohyb.
- Vynucení ohybu pod teplotou tváření. Výsledkem je popraskání napětím – jemné bílé praskliny, které se objevují na linii ohybu, někdy až o několik dní později.
- Nerovnoměrné zahřívání po celé desce. Horká místa způsobují deformace a šikmé křivky, které nelze opravit, jakmile materiál vychladne.
- Přeskakování ochranné fólie nebo použití nesprávného separačního prostředku. Formovací materiály a nátěry se mohou k horkému akrylu přilepit.
- Příliš rychlé chlazení. Díly chlazené zaklapnutím drží větší vnitřní napětí a jsou náchylné k praskání během ořezávání nebo vrtání.
Když profesionální výrobce porazí dílnu
Vlastní tvarování má smysl pro prototyp nebo jeden díl. Jakmile však součást potřebuje optický výkon – světlovodnou desku, která rovnoměrně distribuuje světlo, difuzor se specifikovaným zákalem nebo stupeň zpomalující hoření pro komerční armaturu – požadavky se změní. List, který se liší o několik desetin milimetru, je přijatelný pro stojan displeje a nepoužitelný pro podsvícený panel. Dokonce ani dobře vybavená dílna nemůže kontrolovat konzistenci mezi jednotlivými šaržemi, index žlutosti nebo hodnocení zpomalování hoření. Například akryláty zpomalující hoření musí být testovány a zdokumentovány podle specifických klasifikací a nezdokumentovaná výměna pryskyřice může změnit způsob, jakým se díl tvoří, stárne a hoří.
V Suzhou Gentle podávají stejné vytlačovací linky z PMMA optické kvality, které vyrábí naše průhledné fólie, také naše sortiment výrobků pro vakuové tvarování postavený pro průmyslové zákazníky. Vlastníme kontrolu složení, měřidla a kvality povrchu a výroba probíhá podle systému řízení kvality ISO 9001. To znamená, že můžeme dodat správnou akrylovou kvalitu a zformovat ji do krytů, krytů, difuzorů a světlovodných komponentů s dokumentovanými tolerancemi. Pokud váš projekt míří do výroby, zhodnoťte možnosti materiálu a schopnost tváření, než se pustíte do ručního procesu.
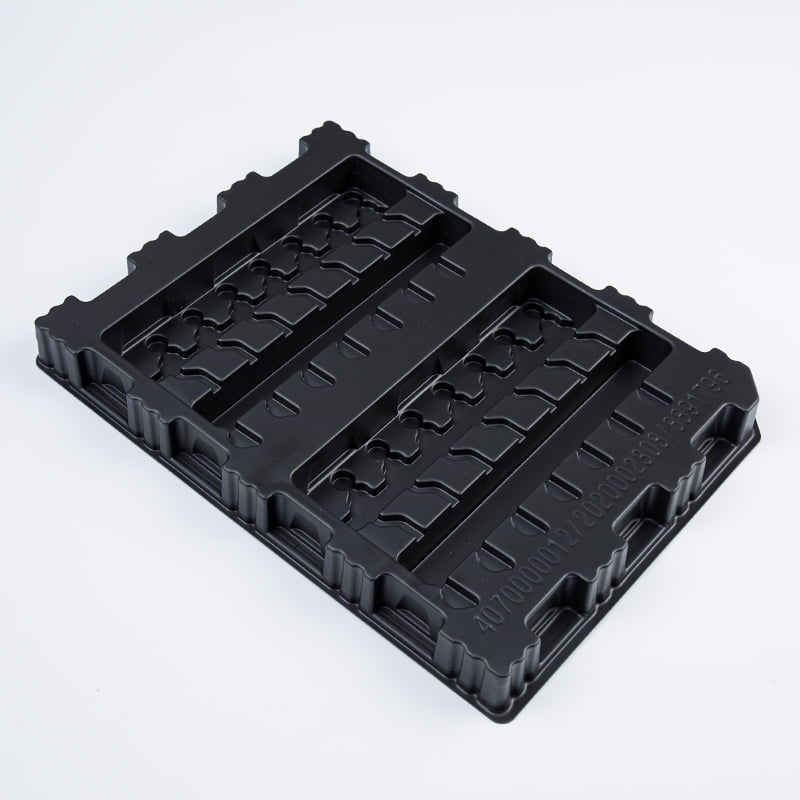 Dodavatelé vakuového tvarování plastových fólií, vlastní vakuové tvarování plastových výrobků Suzhou Gentle Photoelectric Technology Co., Ltd. podporuje vlastní vakuové tvarování plastových výrobků, vakuové tvarování plastových fólií a... Zobrazit produkt →
Lisování plexiskla je skutečně přístupné: kontrolujte teplotu, respektujte tloušťku a vyberte materiál s konzistentními vlastnostmi. Tyto tři faktory oddělují čistou křivku od prasklého, bublinkového odmítnutí.


